
 Металлорежущий инструмент
 Глубокое сверление
 Ленточные и дисковые пилы по металлу и дереву
 Лазерное оборудование
 Раскатка
 Станки и оборудование
 Промышленная химия
 Шлифовальный инструмент
 Пневмоинструмент
 Измерительный инструмент
 Ручной инструмент
 Оснастка
 Инструмент для обработки композитных материалов и материалов с сотовой структурой
 Инструмент для печатных плат
Раскатка
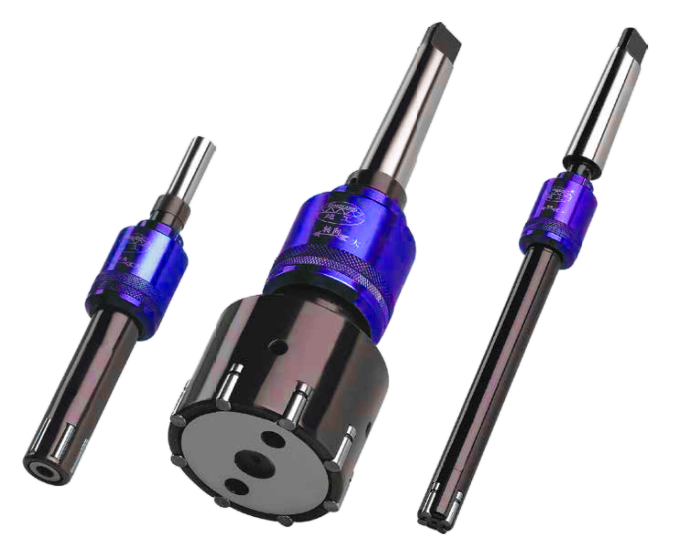
Раскатка — чистовая обработка отверстий и наружных поверхностей роликами или шариками методом пластической деформации. Металл не срезается, а разглаживается: гребешки шероховатости, оставшиеся после точения, растачивания, зенкерования или сверления, вдавливаются и выравниваются.
В результате поверхность становится более гладкой, точной и прочной: поверхностный слой упрочняется, растёт его твёрдость и износостойкость. Компания «Дакс» поставляет роликовые раскатки и подбирает их под вашу деталь и станок.

Что можно раскатывать
Как это работает
Устройство роликовой раскатки

- Корпус с обоймой и роликами — обойма нужной длины удерживает ролики
- Основной конусный вал — по нему перемещаются ролики, задавая диаметр
- Регулировка роликов со шкалой — точная настройка диаметра в небольшом диапазоне
- Пружина, подшипник, стопорное кольцо — обеспечивают плавную работу
- Хвостовик — нужного диаметра и формы (цилиндр или конус) под ваш станок
- Регулировочная втулка — фиксирует настройку
Раскатка, хонингование или шлифование
| Параметр | Раскатка | Хонингование / шлифование |
|---|---|---|
| Принцип | Пластическая деформация, без снятия металла | Снятие металла абразивом |
| Поверхностный слой | Упрочняется | Не упрочняется |
| Оборудование | Токарный станок, обрабатывающий центр, сверлильный станок | Специальный хонинговальный или шлифовальный станок |
| Отходы | Нет стружки и абразивного шлама | Шлам, расход абразива |
| Исправление геометрии | Ограничено — геометрию задаёт предварительная обработка | Возможно |
Раскатка особенно эффективна в паре с глубоким сверлением или растачиванием — например, при изготовлении гидроцилиндров.
Где применяется
Частые вопросы о раскатке
Какие материалы можно раскатывать?
Большинство пластичных металлов: конструкционные и легированные стали, чугун, цветные сплавы. Твёрдость материала — до 45 HRC.
Какой должна быть поверхность перед раскаткой?
Предварительно обработанной резцом, зенкером или сверлом, с шероховатостью примерно Rz 5–50 мкм в зависимости от материала. Чем лучше подготовка, тем выше итоговое качество.
Насколько меняется диаметр при раскатке?
Обычно на 0,02–0,03 мм. Это изменение нужно заложить в размер на предварительной операции.
На каком оборудовании работает раскатка?
На токарных станках, обрабатывающих центрах и сверлильных станках — специального оборудования не требуется. Хвостовик подбирается под ваш станок: цилиндрический или конический.
Что нужно для подбора раскатки?
Диаметр и длина обрабатываемой поверхности, материал и его твёрдость, требуемая шероховатость, отверстие сквозное или глухое, модель станка и тип хвостовика. Если есть чертёж — пришлите его.
Подберём раскатку под вашу деталь
Сообщите диаметр, длину, материал и модель станка или пришлите чертёж — подготовим предложение. Тел.: 8 8552 91 04 21, e-mail: info@daks-chelny.ru.